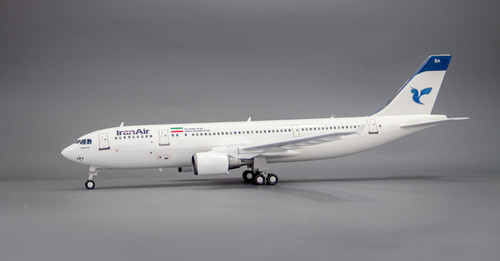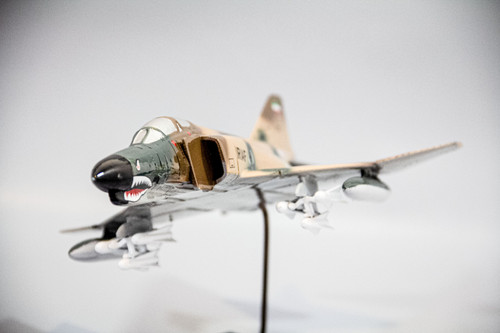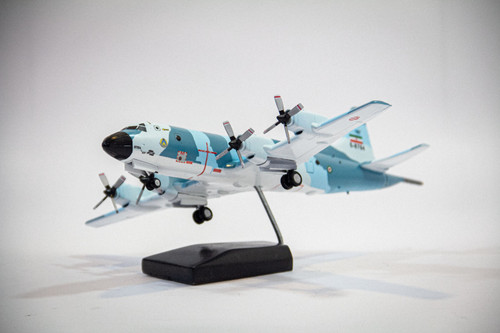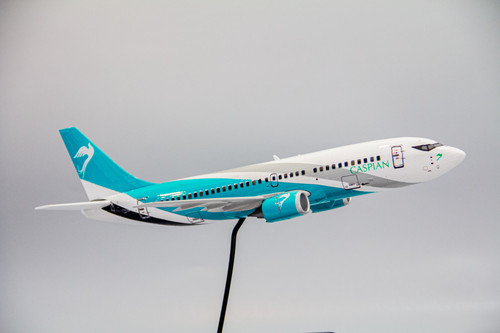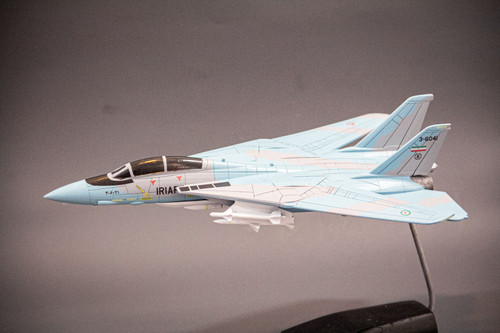
راهنمای جامع و کاربردی رنگآمیزی ماکت

راهنمای جامع رنگآمیزی ماکت؛ آشنایی با رنگ فوری، روغنی، اکریلیک و رنگ ۲۱، انتخاب ایربراش و کمپرسور، ماسکهکردن، دیکال، کیلیرکوت و نکات ایمنی.
راهنمای جامع و کاربردی رنگآمیزی ماکت
پژوهش آموزشی، فنی و هنری برای دانشجویان هنر، ماکتسازان و علاقهمندان مدلسازی حرفهای
از انتخاب ماده و آمادهسازی سطح تا اجرای رنگ، ماسکهکردن، دیکال، کیلیرکوت، تجهیزات پاشش و ایمنی کارگاه


چکیده
رنگآمیزی ماکت تنها پوشاندن سطح یک شیء با رنگ نیست؛ بلکه فرایندی چندمرحلهای است که دانش مواد، شیمی پوششها، شناخت سطح، مهارت دست، اصول طراحی بصری و کنترل کیفیت را به یکدیگر پیوند میدهد. نتیجه نهایی به عواملی مانند جنس قطعه، کیفیت پرداخت، نوع آستر، سازگاری شیمیایی رنگها، روش پاشش، شرایط محیطی و نحوه اجرای لایه محافظ بستگی دارد.
در ماکتهای هواپیما، خودرو، کشتی و تجهیزات صنعتی، انتخاب نادرست رنگ یا اجرای غیراصولی آن میتواند باعث ترکخوردگی، چروکشدن پوشش، نمایانشدن خطوط لایههای چاپ سهبعدی، ایجاد پوستپرتقالی، بلندشدن دیکال یا از بین رفتن جزئیات ظریف شود.
این مقاله با رویکردی آموزشی و کاربردی، خانوادههای اصلی رنگ، تفاوت رنگ فوری، رنگ روغنی و رنگهای موسوم به ۲۱، انواع ایربراش و پیستوله، کمپرسور مناسب، روشهای چندمرحلهای رنگآمیزی و اصول ایمنی را بررسی میکند. هدف این است که خواننده بتواند بر اساس جنس ماکت، امکانات کارگاه و ظاهر موردنظر خود، روش مناسب را انتخاب و اجرا کند.
کلیدواژهها: رنگآمیزی ماکت، رنگ اکریلیک، رنگ لاک یا لاکر، رنگ روغنی، رنگ ۲۱، ایربراش، پیستوله، پرایمر، کیلیرکوت، دیکال، ماسکهکردن، چاپ سهبعدی و ایمنی رنگ.
فهرست مطالب
-
مبانی علمی رنگآمیزی ماکت
-
شناخت جنس ماکت و آمادهسازی سطح
-
انواع رنگ و تفاوتهای فنی و ظاهری
-
تفاوت رنگ فوری، روغنی، ۲۱ و رنگهای تخصصی مدلسازی
-
آستر، بتونه و آمادهسازی نهایی
-
انتخاب ایربراش، پیستوله و کمپرسور
-
روش اجرایی رنگآمیزی از ابتدا تا انتها
-
ماسکهکردن و رنگآمیزی چندمرحلهای
-
دیکال، آرم، علائم و جزئیات گرافیکی
-
کیلیرکوت و پرداخت نهایی
-
رنگآمیزی قطعات چاپ سهبعدی و رزینی
-
طراحی کارگاه، تهویه و ایمنی
-
عیبیابی مشکلات رایج
-
انتخاب روش مناسب برای پروژههای مختلف
-
نتیجهگیری و منابع مطالعاتی
فصل اول ـ مبانی علمی رنگآمیزی ماکت
۱-۱. رنگ از چه موادی تشکیل شده است؟
رنگهای پوششی معمولاً از چند جزء اصلی تشکیل میشوند که هرکدام وظیفه مشخصی دارند.

۱. رنگدانه (Pigment)
ذرات جامدی که رنگ، پوشانندگی و گاهی خواص ویژه مانند مقاومت در برابر نور را ایجاد میکنند. رنگدانه سفید دیاکسید تیتانیوم و رنگدانههای اکسید آهن از نمونههای متداولاند.

۲. رزین یا ماده تشکیلدهنده فیلم (Binder)
پس از خشکشدن یا پخت، ذرات را به یکدیگر و سطح قطعه متصل میکند. نوع رزین تأثیر زیادی بر چسبندگی، انعطافپذیری، براقیت و مقاومت پوشش دارد.

۳. حلال یا حامل (Solvent / Carrier)
ویسکوزیته رنگ را برای قلممو یا پاشش تنظیم میکند. در رنگهای حلالپایه، حلال معمولاً تبخیر میشود؛ اما در رنگهای آبپایه نیز خشکشدن و تشکیل فیلم صرفاً به تبخیر آب محدود نیست و ممکن است فرایند همجوشی ذرات پلیمر لازم باشد.

۴. افزودنیها (Additives)
موادی برای کنترل جریان، کاهش کف، تنظیم زمان خشکشدن، جلوگیری از تهنشینی، بهبود چسبندگی یا ایجاد جلوههای ویژه.
نکته مهم آن است که نام تجاری رنگ، بهتنهایی شیمی آن را مشخص نمیکند. برای مثال، دو رنگ با عنوان «اکریلیک» ممکن است از نظر حلال، نوع پلیمر، مقاومت شیمیایی و سازگاری با کیلیرکوت کاملاً متفاوت باشند.
۱-۲. چهار مفهوم که نباید با یکدیگر اشتباه شوند
-
خشکشدن سطحی (Touch Dry): سطح در لمس سبک، خشک به نظر میرسد.
-
خشکشدن قابلاستفاده (Handling Dry): قطعه را میتوان با احتیاط جابهجا کرد.
-
خشکشدن عمقی: لایههای زیرین نیز به اندازه کافی خشک شدهاند.
-
پخت یا رسیدن نهایی (Curing): پوشش به خواص نهایی مورد انتظار رسیده است؛ مانند مقاومت شیمیایی و سختی نهایی.
این زمانها لزوماً برابر نیستند. رنگی که پس از نیم ساعت خشک به نظر میرسد ممکن است هنوز برای چسباندن نوار ماسکه یا دریافت یک لایه کیلیرکوت تهاجمی آماده نباشد.
۱-۳. چرا رنگ روی ماکت با رنگ روی دیوار متفاوت است؟
در ماکت، ضخامت پوشش باید کم و کنترلشده باشد. لایه ضخیم ممکن است جزئیات پرچها، خطوط پنل، لبههای تیز، دستگیرهها و خطوط جداسازی قالب را از بین ببرد.
از سوی دیگر، در مقیاسهای کوچک، بافت رنگ و شدت سایهها اهمیت بیشتری پیدا میکند. رنگی که روی یک هواپیمای واقعی مناسب است، ممکن است روی ماکت ۱:۷۲ بیش از حد تیره، براق یا زبر دیده شود.
به همین دلیل، رنگآمیزی ماکت علاوه بر مهارت نقاشی، به کنترل ضخامت لایهها و درک مقیاس بصری نیاز دارد.
فصل دوم ـ شناخت جنس ماکت و آمادهسازی سطح
پیش از خرید رنگ باید بدانیم سطحی که قرار است رنگ شود از چه جنسی است. یک رنگ ممکن است روی پلاستیک تزریقی عملکرد خوبی داشته باشد اما روی رزین چاپ سهبعدی، فلز یا پلاستیک انعطافپذیر چسبندگی مناسبی نداشته باشد.


10
|
جنس قطعه |
مشکل رایج |
آمادهسازی پیشنهادی |
|---|---|---|
|
پلاستیک تزریقی مانند ABS یا پلیاستایرن |
چربی، خط قالب، حساسیت به حلال |
شستوشو، سنباده ظریف و آستر سازگار |
|
رزین چاپ سهبعدی |
اثر ساپورت، تخلخل، رزین پختنشده |
شستوشوی صحیح، پخت کامل، حذف ساپورت و سنباده |
|
قطعات FDM مانند PLA و PETG |
خطوط لایه، ناهمواری و ضعف چسبندگی موضعی |
سنباده، بتونه مناسب، آستر پرکننده در صورت نیاز |
|
فلز |
چربی، اکسید و چسبندگی ضعیف |
چربیزدایی، زبرکردن کنترلشده و آستر مخصوص فلز |
|
قطعات بتونهکاریشده یا کامپوزیتی |
تفاوت جذب و بافت سطح |
یکنواختسازی و انتخاب آستر سازگار با همه مواد |
۲-۱. آمادهسازی استاندارد سطح

مرحله اول: شستوشو و چربیزدایی
گردوغبار، چربی دست، مواد رهاساز قالب و آلودگی را پاک کنید. از شوینده ملایم و آب استفاده کنید، سپس اجازه دهید قطعه کاملاً خشک شود. حلالهای قوی را بدون آزمون روی پلاستیک به کار نبرید.

مرحله دوم: سنبادهکاری
ابتدا برجستگیها و خطوط اضافی را با ابزار مناسب بردارید و سپس با درجات ظریفتر سطح را یکنواخت کنید. سنباده بسیار زبر ممکن است خطهایی ایجاد کند که پس از رنگ نهایی همچنان دیده شوند.

مرحله سوم: بتونهکاری
درزها، حفرهها و آثار ساپورت را با بتونه سازگار پر کنید. پس از خشکشدن یا پخت کامل، سنباده بزنید و با نور مایل، سطح را بررسی کنید.

مرحله چهارم: اجرای آستر آزمایشی
یک لایه نازک آستر بزنید. آستر عیبهای سطح را آشکار میکند و به ارزیابی چسبندگی و یکنواختی کمک میکند. در صورت نیاز، عیبها را اصلاح و آستر را مجدداً اجرا کنید.
قاعده حرفهای: اگر عیب سطح پس از آستر مشخص است، با رنگ نهایی آن را پنهان نکنید. رنگ براق معمولاً خط و موج سطح را حتی واضحتر میکند.
فصل سوم ـ انواع رنگ و تفاوتهای فنی آنها
شناخت نام رنگ بهتنهایی کافی نیست. برای انتخاب درست باید چهار عامل را بررسی کرد: نوع رزین، نوع حلال، روش خشکشدن و کاربرد نهایی. طبقهبندی زیر برای تصمیمگیری عملی در ماکتسازی طراحی شده است.


10
۳-۱. رنگ اکریلیک (Acrylic Paint)
اکریلیک نام خانوادهای از پوششهاست که ماده چسباننده آنها از پلیمرهای اکریلیکی یا کوپلیمرهای مرتبط ساخته میشود. این خانواده میتواند آبپایه یا حلالپایه باشد؛ بنابراین «اکریلیک» الزاماً به معنای بدون حلال یا بیخطر بودن نیست.

ویژگیهای ظاهری و اجرایی
-
امکان تولید سطح مات، نیمهمات، ساتن و براق
-
مناسب برای رنگآمیزی عمومی، جزئیات و بسیاری از مدلهای هواپیما
-
در انواع آبپایه، بوی معمولاً کمتر و نظافت آسانتر ابزار
-
نیازمند انتخاب رقیقکننده متناسب با همان محصول
-
مقاومت و سختی نهایی وابسته به فرمولاسیون و زمان رسیدن پوشش
روش اجرا: رنگ را خوب هم بزنید، در صورت نیاز با رقیقکننده توصیهشده سازنده تنظیم کنید و چند لایه نازک اجرا کنید. برای ایربراش، رقیقسازی بیش از حد میتواند باعث جاریشدن رنگ شود و رقیقسازی ناکافی ممکن است پاشش را دانهدانه کند.
بهترین کاربرد: ماکتهای پلاستیکی، رنگآمیزی عمومی، جزئیات داخلی کابین و پروژههایی که کنترل بوی حلال اهمیت دارد.
محدودیت: همه رنگهای اکریلیک در برابر حلالهای قوی یا کیلیرکوتهای تهاجمی مقاوم نیستند.
۳-۲. رنگ لاکر یا لاک (Lacquer)
رنگهای لاکر معمولاً پوششهایی هستند که با تبخیر حلال و در برخی فرمولها با فرایندهای تکمیلی، فیلم رنگ تشکیل میدهند. لاکرهای نیتروسلولزی و لاکرهای اکریلیک حلالپایه از انواع این خانوادهاند؛ با این حال، همه محصولات دارای عنوان لاکر ترکیب یکسانی ندارند.

ویژگیهای اصلی
-
خشکشدن سطحی سریع در بسیاری از فرمولها
-
امکان اجرای لایههای نازک و حفظ جزئیات
-
مناسب برای رنگهای بدنه، سطوح صاف و بعضی جلوههای فلزی
-
قابلیت سنبادهکاری و پرداخت در سیستمهای سازگار
-
بخارات حلال و خطر اشتعال که نیازمند کنترل جدیاند
روش اجرا: سطح را با آستر سازگار آماده کنید. ابتدا لایههای سبک و کنترلشده بزنید و سپس در صورت اجازه دستورالعمل محصول، پوشش را تکمیل کنید. پاشش سنگین در یک مرحله میتواند باعث جمعشدن رنگ، آسیب به پلاستیک حساس یا چروکشدن لایه زیرین شود.
بهترین کاربرد: ماکتهای حرفهای، بدنههای صاف، پوششهای ظریف و پروژههایی که ضخامت کم و پرداخت دقیق اهمیت زیادی دارد.
محدودیت: بسیاری از لاکرها حلالهای قوی دارند. استفاده از آنها روی پلاستیک خام یا رنگ زیرین ناشناخته، بدون آزمون سازگاری، ریسک بالایی دارد.
۳-۳. رنگ روغنی مدلسازی و رنگ مینا (Enamel Paint)
در بازار ماکتسازی، واژه «رنگ روغنی» معمولاً به رنگهای مینای حلالپایه اشاره میکند که در بسیاری از نمونهها رزین آلکیدی یا سامانههای مشابه دارند. این رنگها با رنگ روغن هنریِ متکی بر روغن خشکشونده، یکسان نیستند.

ویژگیهای اصلی
-
زمان خشکشدن معمولاً طولانیتر از لاکرهای سریع
-
امکان پخش مناسب رنگ با قلممو در صورت اجرای صحیح
-
کاربرد فراوان برای شستوشوی خطوط پنل، سایهزنی و کهنهکاری
-
نیازمند رقیقکننده سازگار و زمان کافی برای رسیدن لایه
-
احتمال باقیماندن اثر قلممو در صورت ویسکوزیته بالا یا اجرای نامناسب
روش اجرا: رنگ را بهآرامی هم بزنید تا رنگدانه تهنشینشده یکنواخت شود. آن را با رقیقکننده اختصاصی تنظیم کنید و از رفتوبرگشت مکرر قلممو روی رنگی که در حال خشکشدن است بپرهیزید.
برای اجرای شستوشوی خطوط پنل، معمولاً ابتدا یک لایه محافظ مناسب و کاملاً خشکشده روی رنگ اصلی ایجاد میشود. سپس رنگ رقیقشده در خطوط فرو میرود و اضافه آن پاک میشود. این روش تنها زمانی مطمئن است که رقیقکننده شستوشو به لایه زیرین آسیب نزند.
بهترین کاربرد: جزئیات، خطوط پنل، لکههای روغن، گردوغبار و کهنهکاری.
محدودیت: زمان خشکشدن طولانیتر و حساسیت احتمالی به بعضی حلالها یا کیلیرکوتهای بعدی.
۳-۴. رنگ فوری یا نیتروسلولزی (Nitrocellulose Lacquer)
در عرف بازار ایران، «رنگ فوری» اغلب به رنگهای سریعخشک نیتروسلولزی گفته میشود. با این حال، نام بازار بهتنهایی ترکیب شیمیایی را تضمین نمیکند و باید برچسب محصول بررسی شود.

ویژگیهای اصلی
-
تبخیر سریع حلال در بسیاری از فرمولها
-
قابلیت اجرای سریع چند مرحله در شرایط مناسب
-
مناسب برای برخی قطعات صنعتی، تزئینی و پوششهای صاف
-
احتمال آسیبزدن به پلاستیک یا لایه رنگ زیرین
-
وجود بخارات قابلاشتعال و زیانآور
روش اجرا: فقط روی سطحی استفاده شود که با محصول سازگار است. در صورت مجازبودن سازنده، لایههای سبک اولیه اجرا کنید و از خیسکردن ناگهانی سطح با حلال قوی بپرهیزید.
بهترین کاربرد: پروژههایی که رنگ فوری مشخصاً برای جنس قطعه مناسب است و امکان تهویه و کنترل ایمنی وجود دارد.
محدودیت مهم: خشکشدن سریع به معنای مقاومت نهایی سریع نیست. لایه ممکن است از بیرون خشک شده باشد ولی در عمق هنوز برای سنباده، ماسکه یا پوشش بعدی آماده نباشد.
۳-۵. رنگ پلییورتان (Polyurethane)
پلییورتان یک خانواده پوششی با خواص بسیار متنوع است. برخی محصولات تکجزئیاند و برخی دیگر دو جزئی (2K)، یعنی پیش از مصرف باید رزین و سختکننده با نسبت مشخص ترکیب شوند.

-
میتواند سختی، مقاومت سایشی و براقیت بالایی ایجاد کند.
-
در برخی فرمولها برای کیلیرکوت و پوشش نهایی بدنه به کار میرود.
-
نسبت اختلاط، زمان مصرف پس از اختلاط و شرایط پخت باید دقیق رعایت شود.
-
همه پلییورتانها یکسان نیستند و خطر آنها به ترکیب شیمیایی محصول بستگی دارد.
هشدار جدی: برخی پوششهای دو جزئی حاوی ایزوسیانات هستند. پاشش آنها میتواند خطر حساسیت شدید تنفسی و آسم شغلی ایجاد کند. ماسک فیلتردار معمولی جایگزین تجهیزات تنفسی هوارسان مناسب برای پاشش محصولات ایزوسیاناتی نیست. چنین محصولاتی را در کارگاه خانگی یا فضای بازِ بدون کنترل مه پاشش اجرا نکنید.
۳-۶. رنگ اسپری قوطیای (Aerosol Spray Paint)
اسپری قوطیای یک شیوه بستهبندی و پاشش است، نه یک خانواده شیمیایی مستقل. درون قوطی میتواند رنگ لاکر، اکریلیک یا فرمولهای دیگری وجود داشته باشد.

مزایا: راهاندازی سریع، مناسب برای پوشش قطعات متوسط و بزرگ و عدم نیاز به خرید کمپرسور.
معایب: کنترل کمتر بر عرض پاشش و مقدار رنگ، مصرف بالاتر در بعضی پروژهها، محدودیت در اجرای خطوط باریک و احتمال تجمع رنگ در جزئیات.
روش اجرا: قوطی را طبق دستور محصول آماده کنید، ابتدا روی سطح آزمایشی پاشش را بررسی کنید و حرکت دست را قبل از شروع و بعد از عبور از قطعه ادامه دهید تا در ابتدا و انتهای حرکت رنگ جمع نشود.
۳-۷. مقایسه کاربردی خانوادههای رنگ
|
ویژگی |
اکریلیک آبپایه |
لاکر |
روغنی/مینا |
فوری نیتروسلولزی |
|---|---|---|---|---|
|
سرعت خشکشدن سطحی |
معمولاً سریع |
معمولاً سریع |
معمولاً کندتر |
معمولاً سریع |
|
بوی حلال |
کم تا متغیر |
معمولاً زیاد |
متغیر تا زیاد |
معمولاً زیاد |
|
مناسب قلممو |
بله |
وابسته به محصول |
بله |
وابسته به محصول |
|
مناسب ایربراش |
بله |
بله |
بله |
در صورت سازگاری |
|
حساسیت پلاستیک به حلال |
وابسته به محصول |
ممکن است زیاد باشد |
وابسته به رقیقکننده |
ممکن است زیاد باشد |
|
کاربرد شاخص |
رنگآمیزی عمومی |
رنگ بدنه و پرداخت ظریف |
جزئیات و کهنهکاری |
پوشش سریع در کاربرد سازگار |
این جدول مقایسهای عمومی است، نه تضمین عملکرد تمام محصولات. دستور فنی سازنده بر هر قاعده کلی مقدم است. راهنمای رسمی Tamiya نیز خانوادههای لاکر، اکریلیک و مینا را از یکدیگر تفکیک میکند و بر انتخاب رقیقکننده مناسب و رعایت ترتیب سازگار پوششها تأکید دارد.
فصل چهارم ـ تفاوت رنگ فوری، رنگ روغنی، رنگ ۲۱ و رنگهای دیگر در بازار ایران
یکی از مشکلات رایج در کارگاههای ماکتسازی، استفاده از نامهای محاورهای بهجای مشخصات فنی رنگ است. برای انتخاب درست باید بدانیم نام روی قوطی دقیقاً به چه سامانهای اشاره دارد.
۴-۱. رنگ فوری در برابر رنگ روغنی

رنگ فوری
در صورت نیتروسلولزیبودن، عمدتاً با تبخیر سریع حلال خشک میشود. در بسیاری از کاربردها سرعت کار بالاست، اما حلال میتواند به پلاستیک یا رنگ زیرین حمله کند.

رنگ روغنی ساختمانی یا صنعتی
در نمونههای آلکیدی، علاوه بر تبخیر حلال، واکنش اکسیداسیون و شبکهایشدن رزین در خشکشدن نهایی نقش دارد. معمولاً زمان رسیدن آن طولانیتر است.
برای ماکت ظریف، هیچکدام بهصورت مطلق برتر نیستند. اگر رنگ روغنی صنعتی برای قطعهای بزرگ و فلزی طراحی شده باشد، ممکن است برای یک ماکت کوچک با جزئیات برجسته مناسب نباشد. همچنین رنگ فوری خودرویی میتواند پوششی زیبا ایجاد کند، اما ضخامت لایه، حلال و شرایط تهویه باید کاملاً کنترل شوند.
۴-۲. رنگ ۲۱ دقیقاً چیست؟
اصطلاح «رنگ ۲۱» یک نام شیمیایی استاندارد و جهانشمول نیست. در بازارها و میان فروشندگان مختلف ممکن است به محصول یا دستهای خاص اشاره کند؛ بدون مشاهده نام کامل، شرکت سازنده، کاربرد، ترکیبات یا برگه اطلاعات فنی نمیتوان با اطمینان گفت که رنگ ۲۱ اکریلیک، روغنی، فوری یا پلییورتان است.
برای شناسایی درست، این اطلاعات را بررسی کنید:
-
نام کامل محصول و تولیدکننده
-
نوع رزین یا سامانه پوششی
-
رقیقکننده توصیهشده
-
نسبت اختلاط و زمان خشکشدن
-
جنس سطحهای مجاز
-
سازگاری با آستر و کیلیرکوت
اگر فروشنده فقط بگوید «این رنگ ۲۱ است»، این عبارت بهتنهایی برای انتخاب فنی کافی نیست. بهتر است از او عکس برچسب قوطی یا برگه مشخصات فنی بخواهید.
۴-۳. رنگ اتومبیلی برای ماکت مناسب است؟
بسیاری از رنگهای خودرویی را میتوان برای ماکت استفاده کرد، بهویژه زمانی که هدف، سطح صاف و براق یا رنگ خاص بدنه است. اما محصولات خودرویی ممکن است برای قطعات بزرگتر و شرایط کارگاهی متفاوت طراحی شده باشند.
نکات مهم:
1. رنگ را با رقیقکنندهای که سازنده تعیین کرده تنظیم کنید.
2. از ضخیمشدن لایه روی جزئیات ظریف جلوگیری کنید.
3. قبل از اجرا روی قطعه اصلی، روی نمونهای از همان جنس آزمایش کنید.
4. اگر رنگ یا کیلیرکوت دو جزئی است، خطرات سختکننده را جداگانه ارزیابی کنید.
5. صرفاً به دلیل براقیت یا مقاومت بالا، از هر پوشش خودرویی برای ماکت استفاده نکنید.
۴-۴. کدام رنگ را انتخاب کنیم؟
شروع با هزینه و پیچیدگی کمتر
رنگ اکریلیک آبپایه مخصوص ماکت، به شرط سازگاری با سطح و استفاده از تهویه مناسب.
پرداخت ظریف و سرعت بالاتر
لاکر مخصوص ماکت، در کارگاه مجهز با کنترل بخارات و آزمون سازگاری.
خطوط پنل و کهنهکاری
رنگ مینای مدلسازی یا محصولات تخصصی شستوشو و سایهزنی.
سطح نهایی مقاومتر
کیلیرکوت سازگار با سامانه رنگ، پس از آزمون؛ انتخاب بین اکریلیک، لاکر و پلییورتان به کاربرد و الزامات ایمنی بستگی دارد.
فصل پنجم ـ آستر، بتونه و زیرسازی حرفهای
۵-۱. پرایمر یا آستر (Primer)
آستر لایهای است که پیش از رنگ اصلی اجرا میشود. وظیفه آن میتواند بهبود چسبندگی، یکنواختسازی سطح، افزایش مقاومت خوردگی در فلز یا آشکارکردن عیوب باشد.


12
سه گروه پرکاربرد عبارتاند از:
-
آستر چسبندگی: برای کمک به اتصال رنگ به سطحهای دشوار، طبق مشخصات محصول.
-
آستر پرکننده (Filler Primer): برای کاهش ناهمواریهای بسیار ریز و خطوط لایه، البته بدون جایگزینشدن با بتونهکاری اصولی.
-
آستر ضدخوردگی: مخصوص فلزات، با هدف افزایش محافظت در برابر خوردگی.
انتخاب رنگ آستر
آستر خاکستری برای بسیاری از پروژهها نقطه شروع مناسبی است. آستر سفید برای رنگهای روشن و زرد میتواند پوشانندگی و روشنایی بهتری فراهم کند. آستر مشکی یا تیره برای بعضی رنگهای متالیک و ایجاد عمق بصری مفید است.
اما انتخاب آستر تیره یا روشن، یک قانون مطلق نیست؛ رنگ نهایی، تعداد لایهها و جلوه موردنظر باید در تصمیمگیری دخالت داشته باشند.
۵-۲. راهنمای سنبادهکاری
درجه سنباده به جنس قطعه و هدف کار بستگی دارد. برای مثال، سنبادهکاری خشن روی قطعه نازک یا جزئیات کوچک میتواند شکل هندسی آنها را خراب کند.
-
برای حذف برجستگی و آثار ساپورت از درجه متناسب با شدت عیب شروع کنید.
-
با سنبادههای ظریفتر، خطهای مرحله قبل را کاهش دهید.
-
قبل از آستر، گردوغبار را کاملاً پاک کنید.
-
برای پرداخت بین لایهها، دستورالعمل سازنده رنگ و آستر را رعایت کنید.
نکته ویژه برای ماکت هواپیما: لبه حمله بال، نوک دماغه، ورودی موتور، خطوط پنل و برجستگیهای پرچ بهسرعت با سنبادهکاری بیش از حد آسیب میبینند. از نور مایل و بزرگنمایی برای کنترل این نواحی استفاده کنید.
فصل ششم ـ ایربراش، پیستوله و کمپرسور
انتخاب ابزار پاشش بر سه موضوع اصلی استوار است: اندازه قطعه، میزان جزئیات و نوع رنگ. ایربراش برای کنترل دقیق پاشش و پیستوله برای پوشش سطوح بزرگتر طراحی شده است؛ هرچند محدوده کاربرد آنها همپوشانی دارد.
۶-۱. ایربراش چیست؟
ایربراش (Airbrush) ابزاری است که رنگ را با کمک جریان هوای فشرده به قطرات ریز تبدیل میکند. میزان بازشدن سوزن، فشار هوا، ویسکوزیته رنگ، فاصله ابزار و سرعت حرکت دست، همگی بر کیفیت پوشش اثر میگذارند.


7
انواع ایربراش

الف) ایربراش دوکاره (Dual Action)
با فشار ماشه هوا آزاد میشود و با عقببردن آن، رنگ وارد جریان هوا میشود.
-
کنترل همزمان هوا و رنگ
-
مناسب خطوط باریک، سایهزنی، استتار نظامی و رنگآمیزی دقیق
-
نیازمند تمرین برای هماهنگی حرکت دست و ماشه
ب) ایربراش تککاره (Single Action)
با فعالکردن ماشه، هوا و رنگ با تنظیم نسبتاً ثابتی پاشیده میشوند.
-
یادگیری سادهتر
-
مناسب رنگآمیزی یکنواخت و کارهای تکراری
-
کنترل لحظهای محدودتر نسبت به دوکاره

ج) تغذیه ثقلی و مکشی
در مدل ثقلی، مخزن بالای بدنه است و رنگ با کمک گرانش به نازل میرسد. در مدل مکشی، جریان هوا رنگ را از مخزن جداگانه بالا میکشد.
-
ثقلی: مناسب مقدار کم رنگ و کارهای ظریف
-
مکشی: مناسب برخی کارهای طولانیتر یا استفاده از مخزنهای بزرگتر
-
انتخاب نهایی به طراحی ابزار و حداقل فشار کاری آن بستگی دارد.
۶-۲. اندازه نازل ایربراش
نازل کوچکتر لزوماً همیشه بهتر نیست. نازل باید با نوع رنگ، اندازه رنگدانهها، ویسکوزیته و حجم پاشش هماهنگ باشد.
|
اندازه تقریبی نازل |
کاربرد متداول |
|---|---|
|
۰٫۱۵ تا ۰٫۲ میلیمتر |
خطوط بسیار ظریف با رنگ مناسب و رقیقشده |
|
۰٫۲ تا ۰٫۳ میلیمتر |
خطوط باریک، استتار و جزئیات ماکت |
|
۰٫۳ تا ۰٫۴ میلیمتر |
کاربرد عمومی و رنگآمیزی بدنه ماکت |
|
۰٫۵ میلیمتر و بیشتر |
برخی رنگهای غلیظتر و پوششدهی سریعتر، در صورت پشتیبانی ابزار |
این محدودهها راهنمای تقریبیاند؛ دو ایربراش با نازل اسماً یکسان ممکن است عملکرد متفاوتی داشته باشند.
برای کسی که ماکت هواپیما تولید میکند، یک ایربراش دوکاره با نازل حدود ۰٫۳ میلیمتر معمولاً انتخاب شروع مناسبی است. اگر قرار است خطوط بسیار باریک یا رنگهای مختلف با ویسکوزیته متفاوت اجرا شوند، ابزار دوم با نازل ریزتر یا درشتتر میتواند مفید باشد.
۶-۳. پیستوله چیست؟
پیستوله رنگپاش ابزاری است که برای پوششدهی سریعتر و معمولاً با حجم بیشتر رنگ به کار میرود. انواع آن را نباید فقط با قطر نازل مقایسه کرد؛ فشار، مصرف هوا، شکل پاشش و میزان انتقال رنگ به سطح نیز مهماند.


6
انواع پیستوله بر اساس شیوه پاشش

۱. پیستوله HVLP
مخفف High Volume, Low Pressure است؛ یعنی حجم هوای نسبتاً زیاد در فشار پایینتر در ناحیه پاشش. این طراحی میتواند انتقال رنگ به سطح را بهبود دهد و پاشش هدررفته را کاهش دهد، اما به هوادهی کافی نیاز دارد.

۲. پیستوله متعارف یا Conventional
برای اتمیزهکردن رنگ از هوای فشرده با فشار بالاتر در ناحیه نازل استفاده میکند. ممکن است پاشش قوی ایجاد کند، اما هدررفت رنگ و مه پاشش میتواند بیشتر باشد.

۳. پیستوله مینیاتوری یا Detail Gun
برای قطعات کوچکتر و کارهای ظریفتر از پیستولههای بدنه خودرو طراحی شده است. گزینه مناسبی برای بدنه ماکتهای بزرگ، قطعات رزینی و سطوحی است که ایربراش برای پوشش سریع آنها زمان زیادی میگیرد.
قطر نازل پیستوله چه تأثیری دارد؟
-
حدود ۰٫۵ تا ۰٫۸ میلیمتر: برخی کارهای ظریف و رنگهای مناسب این نازلها.
-
حدود ۰٫۸ تا ۱٫۰ میلیمتر: بسیاری از کاربردهای پیستوله مینیاتوری و قطعات متوسط.
-
حدود ۱٫۲ تا ۱٫۴ میلیمتر: محدوده متداول بسیاری از پیستولههای رنگ بدنه.
-
نازلهای بزرگتر: برای پوششهای غلیظتر یا کاربردهای خاص، با توجه به توصیه سازنده.
این مقادیر قطعی نیستند؛ نوع کلاهک هوا، فرمول رنگ و مشخصات پیستوله تعیین میکند که چه نازلی مناسب باشد.
پیشنهاد کاربردی: برای ماکتهای هواپیمای ۱:۷۲ تا ۱:۴۸، ایربراش غالباً کافی است. برای ماکتهای بزرگتر، بدنههای ۱:۳۲ یا مدلهای حدود یک متر و بیشتر، یک پیستوله مینیاتوری میتواند زمان رنگآمیزی را بهشدت کاهش دهد.
۶-۴. کمپرسور مناسب ایربراش و پیستوله


6
مهمترین مشخصات کمپرسور عبارتاند از:
-
فشار کاری: باید در محدوده موردنیاز ابزار قابل تنظیم باشد.
-
دبی هوای تحویلی: مقدار هوای واقعی که کمپرسور در فشار موردنیاز تأمین میکند.
-
مخزن: نوسان فشار و روشنوخاموششدن مکرر موتور را کاهش میدهد.
-
رطوبتگیر و فیلتر: از ورود آب و ذرات به مسیر هوا جلوگیری میکند.
-
صدای کارکرد و چرخه کاری: برای کارگاه کوچک اهمیت دارد.
-
کیفیت رگلاتور و شیلنگ: بر کنترل فشار و ثبات پاشش تأثیر میگذارد.
سه سطح پیشنهادی تجهیزات

سطح اول: ماکتسازی خانگی
کمپرسور مخصوص ایربراش با رگلاتور، رطوبتگیر و ترجیحاً مخزن کوچک. برای ایربراش و رنگآمیزیهای کوتاه مناسب است.

سطح دوم: کارگاه نیمهحرفهای
کمپرسور مخزندار حدود ۲۴ تا ۵۰ لیتر میتواند برای کارهای ترکیبی مفید باشد، به شرط آنکه دبی هوای تحویلی آن برای ابزار کافی باشد.

سطح سوم: تولید ماکت و استفاده از پیستوله
کمپرسور با دبی واقعی کافی برای پیستوله، رگلاتور مستقل، فیلتر رطوبت و مسیر هوای مناسب. برای کار پیوسته باید چرخه کاری و توان موتور نیز بررسی شود.
چگونه دبی کمپرسور را محاسبه کنیم؟
روی مشخصات پیستوله، مصرف هوا معمولاً بر حسب لیتر در دقیقه (L/min) یا فوت مکعب در دقیقه (CFM) نوشته میشود. دبی تحویلی کمپرسور در فشار کاری باید از مصرف ابزار بیشتر باشد و برای افت فشار مسیر و کارکرد پیوسته نیز حاشیه کافی در نظر گرفته شود.
برای تبدیل واحد:
\[ 1\ \mathrm{CFM}\approx 28.3\ \mathrm{L/min} \]
برای مثال، اگر پیستولهای به ۱۸۰ لیتر در دقیقه هوا نیاز داشته باشد، کمپرسوری که فقط ۱۲۰ لیتر در دقیقه هوای واقعی تحویل میدهد برای کار پیوسته با آن مناسب نیست؛ حتی اگر فشار اسمی مخزن بالا باشد.
نکته مهم: دبی ورودی یا جابهجایی نظری موتور را با دبی واقعی تحویلی در فشار کاری اشتباه نگیرید. همچنین برای رنگآمیزی، از هوای تنفسی کمپرسور معمولی استفاده نکنید.
۶-۵. تنظیم اولیه ایربراش
برای شروع، این روال را روی یک قطعه آزمایشی اجرا کنید:
1. نازل، سوزن و مسیر رنگ را بررسی کنید.
2. فشار را از محدوده توصیهشده سازنده آغاز کنید؛ برای بسیاری از رنگهای مدلسازی، آزمایش در حدود ۱۵ تا ۲۵ PSI میتواند نقطه شروع باشد، اما بعضی رنگها و نازلها به فشار دیگری نیاز دارند.
3. ابتدا روی کارت آزمایش پاشش کنید.
4. اگر رنگ به شکل قطرات درشت میپاشد، فشار، ویسکوزیته، تمیزی نازل و فاصله را بررسی کنید.
5. اگر رنگ پیش از رسیدن به سطح خشک و پودری میشود، فاصله زیاد، فشار بالا یا خشکشدن سریع رنگ میتواند عامل باشد.
6. اگر رنگ جاری میشود، احتمالاً رنگ بیش از حد خیس یا لایه بیش از حد سنگین است.
۶-۶. نظافت ایربراش
پس از اتمام کار، رنگ باقیمانده را خارج کنید و با شوینده یا رقیقکننده مجاز همان رنگ، مسیر را تمیز کنید. برای تعویض رنگ، پاکسازی کامل ضروری است. اگر رنگ در نازل خشک شود، ممکن است الگوی پاشش به هم بخورد یا سوزن آسیب ببیند.
هرگز از حلالی که به واشرها، اورینگها یا بدنه ایربراش آسیب میزند استفاده نکنید. تمیزکاری را با تهویه مناسب انجام دهید و از پاشش حلال به محیط کارگاه بپرهیزید.
فصل هفتم ـ روش اجرایی رنگآمیزی از ابتدا تا انتها
در این فصل، یک روش استاندارد برای رنگآمیزی بدنه ماکت هواپیما ارائه میشود. این روش برای بسیاری از ماکتهای پلاستیکی و رزینی قابل تطبیق است، اما زمانهای خشکشدن و نوع مواد باید با محصول واقعی هماهنگ شوند.


12
مرحله اول: طراحی فرایند رنگآمیزی
پیش از بازکردن رنگها، نقشه رنگی پروژه را مشخص کنید:
-
رنگ اصلی بدنه چیست؟
-
کدام بخشها رنگ متفاوت دارند؟
-
آیا خطوط جداسازی رنگ وجود دارد؟
-
کدام قسمتها باید براق، نیمهمات یا مات باشند؟
-
دیکالها کجا قرار میگیرند؟
-
آیا بعد از رنگآمیزی، قطعهای مانند چرخ، آنتن یا شیشه نصب خواهد شد؟
ترتیب کار را از قبل تعیین کنید. برای نمونه، رنگآمیزی کابین پیش از نصب شیشه یا اجرای رنگ زیرین پیش از نصب قطعاتی که ماسکهکردن آنها دشوار است، معمولاً نتیجه بهتری دارد.
مرحله دوم: مونتاژ یا رنگآمیزی قطعات جداگانه
در برخی ماکتها، بهتر است بال، بدنه، ارابه فرود و قطعات کوچک جداگانه رنگ شوند. در برخی دیگر، مونتاژ اولیه باعث میشود درزها و محل اتصال بهتر اصلاح شوند.
قاعده کلی این است:
-
قطعاتی را که اتصال آنها به بتونهکاری نیاز دارد، پیش از رنگ نهایی مونتاژ کنید.
-
قطعاتی را که رنگهای متفاوت یا دسترسی دشوار دارند، در صورت نیاز جدا نگه دارید.
-
سطوح اتصال چسب را از رنگ پاک نگه دارید؛ رنگ میتواند چسبندگی اتصال را کاهش دهد.
مرحله سوم: آستر و بررسی عیب
یک لایه آستر نازک و یکنواخت اجرا کنید. پس از رسیدن آستر به شرایط مناسب برای بررسی یا سنبادهکاری، زیر نور مایل بدنه را مشاهده کنید. خطوط چاپ سهبعدی، موج سطح، درزها و خراشها را اصلاح کنید.
مرحله چهارم: رنگ اصلی
رنگ اصلی را با روش مناسب اجرا کنید. در ایربراش، بهجای یک لایه ضخیم، چند لایه نازک و کنترلشده بزنید. زمان بین لایهها باید به دستورالعمل رنگ و شرایط محیطی وابسته باشد.
در ماکت هواپیما، ترتیب رنگها اهمیت دارد. برای مثال، اگر قسمت زیرین سفید و قسمت بالایی خاکستری است، باید بر اساس پوشانندگی رنگها و محل مرزها تصمیم بگیرید کدام رنگ ابتدا اجرا شود.
مرحله پنجم: رنگهای ثانویه
پس از آمادهشدن رنگ پایه برای ماسکه، نواحی لازم را با نوار مناسب بپوشانید و رنگ دوم را اجرا کنید. پیش از برداشتن ماسک، از خشکشدن کافی لایه اطمینان حاصل کنید.
مرحله ششم: جزئیات
در این مرحله میتوان خطوط پنل، رنگ ورودی موتور، آنتنها، چراغها، چرخها و اجزای کابین را تکمیل کرد. جزئیات ظریف معمولاً به قلممو، ایربراش با نازل کوچک یا ماسکهکردن دقیق نیاز دارند.
مرحله هفتم: کیلیرکوت، دیکال و پرداخت نهایی
ترتیب این سه مرحله به نوع دیکال و پوشش بستگی دارد. در روش رایج، سطح براق و صاف برای نصب دیکال آماده میشود، دیکال پس از تثبیت با لایه محافظ سازگار پوشانده میشود و در صورت نیاز، پوشش نهایی مات یا نیمهمات اجرا میگردد.
فصل هشتم ـ ماسکهکردن و رنگآمیزی چندمرحلهای
ماسکهکردن (Masking) یعنی پوشاندن بخشهایی از ماکت که نباید رنگ بگیرند، یا تعیین دقیق مرز بین دو یا چند رنگ. در ماکتهای هواپیما، کیفیت ماسکهکردن یکی از عوامل اصلی تمیزی خطوط استتار، لبه رنگ بال، نوارهای بدنه و حاشیه شیشه کابین محسوب میشود.


9
۸-۱. ابزارهای ماسکهکردن
-
نوار ماسکه مخصوص ماکت: برای خطوط مستقیم و مرزبندی عمومی.
-
نوار باریک انعطافپذیر (Fine-line Tape): برای منحنیها و مرزهای دقیق.
-
شابلون: برای الگوهای تکراری، دایرهها و طرحهای خاص.
-
فیلم ماسکه یا مایع ماسکه: برای سطوح پیچیده، با توجه به سازگاری آن با رنگ.
-
کاغذ یا پوشش محافظ: برای پوشاندن قسمتهای بزرگ؛ باید از ورود رنگ از درزها جلوگیری شود.
۸-۲. روش صحیح ماسکهکردن

۱. آمادهسازی سطح
سطح باید تمیز، خشک و به اندازه کافی مقاوم شده باشد. اگر رنگ هنوز نرم است، نوار میتواند اثر چسب یا رد لبه ایجاد کند.

۲. تعیین مرز
نوار را بدون کشش بیش از حد روی مسیر قرار دهید. در خطوط منحنی، قطعات کوتاهتر نوار معمولاً کنترل بهتری ایجاد میکنند.

۳. پاشش کنترلشده
رنگ را از سمت نوار به داخل مرز و با زاویهای مناسب بپاشید تا احتمال نفوذ رنگ به زیر نوار کمتر شود. از خیسکردن بیش از حد لبه ماسک خودداری کنید.
۴. برداشتن ماسک
نوار را با زاویه کم و آرام جدا کنید. زمان مناسب به نوع رنگ بستگی دارد؛ گاهی برداشتن ماسک در مرحلهای که رنگ تثبیت شده اما کاملاً سخت نشده است، لبه تمیزتری ایجاد میکند. دستورالعمل سازنده را ملاک قرار دهید.
۸-۳. چرا رنگ به زیر نوار نفوذ میکند؟
دلایل متداول عبارتاند از:
-
چسبیدن ناقص لبه نوار به سطح
-
وجود گردوغبار، چربی یا برجستگی زیر نوار
-
اجرای رنگ بیش از حد خیس
-
پاشش مستقیم و پرفشار به سمت لبه نوار
-
استفاده از نوار نامناسب یا تغییر شکل آن در منحنیها
برای کاهش این مشکلات، ابتدا روی قطعه آزمایشی کار کنید. در صورت امکان، لبه ماسک را با مقدار بسیار کم از همان رنگ زیرین آببندی کنید؛ سپس پس از خشکشدن مناسب، رنگ دوم را بزنید. این روش تنها در صورتی مفید است که رنگ زیرین کاملاً سازگار و مقاوم باشد.
۸-۴. ترتیب رنگآمیزی چندرنگ
فرض کنید یک هواپیمای مسافربری با بدنه سفید، بخش زیرین خاکستری، بالهای خاکستری روشن و موتورهای رنگی میسازید.
مرحله ۱ ـ رنگ پایه
آستر مناسب و سپس رنگی که پوششدهی و جایگاه آن در طرح منطقی است.
مرحله ۲ ـ بدنه سفید
اجرای چند لایه نازک تا رسیدن به پوشش یکنواخت.
مرحله ۳ ـ ماسکه و رنگ خاکستری
تعیین مرز زیر بدنه، بالها یا بخشهای دیگر و اجرای رنگ دوم.
مرحله ۴ ـ قطعات و جزئیات
موتور، آنتن، حاشیهها، ورودی هوا و اجزای کوچک.
در طرحهای استتار نظامی، رنگ روشنتر معمولاً میتواند برای لایه زیرین مفید باشد، اما ترتیب صحیح به نقشه رنگ، میزان پوشانندگی و نوع رنگ وابسته است. قبل از شروع، نقشه رنگی هواپیمای مرجع را بررسی کنید.
۸-۵. خطای رایج: ماسکهکردن با چسب نامناسب
چسب نواری معمولی، چسب کاغذی نامرغوب یا نوارهای قدیمی ممکن است چسبندگی نامنظم داشته باشند، اثر چسب باقی بگذارند یا هنگام جداشدن رنگ را بلند کنند. برای ماکتهای گرانقیمت، نوار مخصوص ماکتسازی انتخاب مطمئنتری است. راهنمای رنگآمیزی هواپیما نیز بر آببندی دقیق لبه ماسک و انتخاب نوار مقاوم و مناسب تأکید دارد.
فصل نهم ـ دیکال، آرم، علائم و نوشتهها
دیکال (Decal) یک حامل نازک برای انتقال تصویر، نوشته یا علامت به سطح ماکت است. در ماکتهای هواپیما، دیکال برای نشان ملی، نشان شرکت هواپیمایی، شماره ثبت، علائم هشدار، خطوط نجات، نوشتههای فنی و پنجرههای چاپی استفاده میشود.


13
۹-۱. انواع دیکال
|
نوع |
ویژگی |
کاربرد |
|---|---|---|
|
دیکال آببر (Waterslide) |
تصویر از کاغذ جدا و روی سطح منتقل میشود |
علائم، نوشتهها و آرمهای ظریف |
|
دیکال خشک (Dry Transfer) |
تصویر با فشار به سطح منتقل میشود |
بعضی نوشتهها و جزئیات دقیق |
|
دیکال وینیل |
فیلم خودچسب نسبتاً ضخیمتر |
نوشتهها و طرحهای ساده، بهویژه در اندازههای بزرگتر |
|
چاپ مستقیم یا انتقال سفارشی |
تصویر با روش چاپی روی قطعه یا فیلم منتقل میشود |
علائم اختصاصی و تولید محدود |
برای ماکتهای هواپیمایی، دیکال آببر معمولاً کاربرد گستردهای دارد؛ چون میتوان با آن نوشتهها و علائم کوچک را بدون ایجاد ضخامت زیاد اجرا کرد.
۹-۲. چرا دیکال روی سطح مات سفیدک میزند؟
این پدیده معمولاً با عنوان Silvering شناخته میشود. فضای هوای بسیار ریز زیر فیلم شفاف دیکال، بهویژه روی سطوح زبر یا مات، نور را پراکنده میکند و باعث میشود بخشهای شفاف نقرهای یا سفید به نظر برسند.
روش پیشگیری:
1. سطح را صاف و تمیز کنید.
2. در صورت نیاز، یک لایه براق سازگار اجرا کنید.
3. دیکال را مطابق دستورالعمل سازنده از کاغذ جدا کنید.
4. آن را روی سطح قرار دهید و با ابزار نرم، آب اضافی را بدون جابهجایی ناخواسته خارج کنید.
5. اجازه دهید دیکال خشک و تثبیت شود.
6. پس از اطمینان از سازگاری، پوشش محافظ نهایی را اجرا کنید.
۹-۳. محلولهای نرمکننده و چسباننده دیکال
بعضی محلولها برای افزایش چسبندگی و بعضی دیگر برای نرمکردن فیلم دیکال و انطباق آن با خطوط پنل و برجستگیها طراحی شدهاند. این محلولها جایگزین یکدیگر نیستند و شدت اثر آنها نیز متفاوت است.
-
محلول چسباننده به اتصال دیکال کمک میکند.
-
محلول نرمکننده فیلم را انعطافپذیر میکند.
-
برخی دیکالها در برابر محلولهای قوی واکنش نامطلوب دارند.
ابتدا روی دیکال اضافی آزمایش کنید. پس از اعمال نرمکننده، دیکال ممکن است موقتاً چروک شود؛ آن را لمس یا جابهجا نکنید مگر اینکه دستور محصول چنین کاری را مجاز بداند.
۹-۴. ساخت دیکال اختصاصی برای ماکتهای تولیدشده با چاپ سهبعدی
اگر قصد تولید تجاری ماکت هواپیما دارید، میتوانید علائم را با چاپ سفارشی تهیه کنید. برای این کار:
-
فایل گرافیکی را بر اساس ابعاد واقعی ماکت و مقیاس آن تنظیم کنید.
-
حداقل ضخامت خطوط و خوانایی نوشتهها را در اندازه چاپ بررسی کنید.
-
نوع فیلم دیکال و روش چاپ را متناسب با رنگهای مورد استفاده انتخاب کنید.
-
اگر چاپگر قادر به چاپ سفید نیست، برای نوشتههای سفید و رنگهای روشن باید از فیلم سفید یا لایه زیرین سفید استفاده کنید.
-
در چاپ روی فیلم شفاف، رنگ بدنه زیرین بر نتیجه نهایی اثر میگذارد.
-
پیش از تولید انبوه، نمونهای را روی همان رنگ و کیلیرکوت نهایی آزمایش کنید.
برای نمونه، نوشته سفید روی فیلم شفاف ممکن است روی بدنه سفید تقریباً نامرئی شود؛ درحالیکه روی بدنه تیره بهخوبی دیده میشود. بنابراین طراحی فایل دیکال باید با روش چاپ و رنگ زمینه هماهنگ باشد.
۹-۵. رنگآمیزی علائم بهجای استفاده از دیکال
در بعضی پروژهها، مانند نوارهای رنگی بزرگ، نشانهای ساده یا حاشیههای بدنه، ماسکهکردن و رنگآمیزی مستقیم ممکن است نتیجه بهتری از دیکال ایجاد کند.
مزیت آن کاهش ضخامت فیلم دیکال است. عیب آن نیاز به شابلون دقیق، زمان بیشتر و احتمال خطا در مرزبندی است.
فصل دهم ـ کیلیرکوت؛ پوشش شفاف نهایی
کیلیرکوت (Clear Coat) یک پوشش شفاف است که روی رنگ یا دیکال اجرا میشود. این پوشش میتواند براق، نیمهمات، ساتن یا مات باشد. وظیفه آن بسته به فرمول محصول، محافظت از لایه زیرین، یکنواختکردن ظاهر سطح و ایجاد جلوه نهایی است.


11
۱۰-۱. انواع کیلیرکوت بر اساس ظاهر

براق (Gloss)
بازتاب نور زیاد؛ مناسب بسیاری از هواپیماهای مسافربری براق، خودروها و آمادهسازی دیکال.

ساتن یا نیمهمات (Satin / Semi-gloss)
بازتاب کنترلشده؛ مناسب بسیاری از سطوحی که براقیت ملایم دارند.

مات (Matte)
بازتاب کم؛ مناسب برخی هواپیماهای نظامی و تجهیزات با پوشش کمبراق.

شفاف براق برای زیر دیکال
سطح صافتر برای کاهش احتمال نقرهایشدن دیکال؛ لزوماً پوشش نهایی پروژه نیست.
۱۰-۲. آیا کیلیرکوت همیشه لازم است؟
خیر. ضرورت آن به نوع رنگ، دیکال، کاربرد ماکت و جلوه نهایی بستگی دارد.
-
اگر رنگ بهاندازه کافی مقاوم باشد و دیکال وجود نداشته باشد، ممکن است پوشش اضافی لازم نباشد.
-
اگر دیکال روی سطح قرار میگیرد، پوشش محافظ سازگار میتواند از آن محافظت کند.
-
اگر سطح براق یا مات خاصی لازم است، کیلیرکوت امکان تنظیم جلوه نهایی را فراهم میکند.
-
هر لایه اضافی خطر تجمع ضخامت، کاهش جزئیات یا ناسازگاری شیمیایی را افزایش میدهد.
۱۰-۳. تفاوت کیلیرکوت اکریلیک، لاکر و پلییورتان
|
نوع |
مزیت متداول |
ملاحظه مهم |
|---|---|---|
|
اکریلیک |
گزینههای آبپایه با بوی کمتر و کاربرد آسان |
مقاومت و سازگاری به فرمول محصول وابسته است |
|
لاکر |
در برخی محصولات، سطح صاف و خشکشدن سریع |
احتمال حمله به رنگ زیرین و خطر بخارات حلال |
|
پلییورتان |
برخی فرمولها سختی و مقاومت بالایی دارند |
انواع دو جزئی ممکن است خطرات جدی ناشی از ایزوسیانات داشته باشند |
۱۰-۴. روش صحیح اجرای کیلیرکوت
1. از خشکشدن و رسیدن رنگ زیرین به شرایط مناسب اطمینان حاصل کنید.
2. سازگاری کیلیرکوت با رنگ و دیکال را بررسی کنید.
3. روی قطعه آزمایشی یا نمونه همجنس، یک تست انجام دهید.
4. در صورت اجازه سازنده، ابتدا لایه سبک اجرا کنید.
5. پس از زمان توصیهشده، پوشش را طبق دستور محصول تکمیل کنید.
6. برای جلوگیری از جاریشدن، ضخامت هر مرحله و فاصله پاشش را کنترل کنید.
7. اجازه دهید پوشش به مدت تعیینشده خشک یا پخت شود؛ از لمس و پولیش زودهنگام خودداری کنید.
۱۰-۵. چرا کیلیرکوت سفیدک میزند یا پوستپرتقالی میشود؟
سفیدک یا کدرشدن: ممکن است به رطوبت، شرایط تبخیر، ناسازگاری یا ضخامت نامناسب مربوط باشد.
پوستپرتقالی: ممکن است ناشی از ویسکوزیته بالا، اتمیزهشدن نامناسب، فاصله نامناسب یا خشکشدن سریع قطرات پیش از همسطحشدن باشد.
جاریشدن: معمولاً با تجمع بیش از حد پوشش خیس ارتباط دارد.
چروکشدن لایه زیرین: میتواند نشانه ناسازگاری حلال، زمان ناکافی خشکشدن یا حمله شیمیایی پوشش جدید باشد.
در این موارد، لایه بیشتری اضافه نکنید تا عیب پنهان شود. ابتدا علت را مشخص کنید و پس از رسیدن پوشش به شرایط مناسب، روش اصلاح را انتخاب کنید.
فصل یازدهم ـ رنگآمیزی ماکتهای چاپ سهبعدی و رزینی
ماکتهای چاپ سهبعدی، بهویژه قطعات تولیدشده با FDM و رزین نوری، در مقایسه با قطعات پلاستیکی تزریقی به آمادهسازی متفاوتی نیاز دارند.


11
۱۱-۱. آمادهسازی قطعات FDM
در چاپ FDM، قطعه از رشتههای متوالی فیلامنت ساخته میشود. بنابراین خطوط لایه، فاصلههای کوچک، موج سطح و آثار حرکت نازل ممکن است روی بدنه دیده شوند.
روش پیشنهادی:
1. ساپورتها و برجستگیهای اضافی را حذف کنید.
2. سنبادهکاری را با درجه مناسب جنس فیلامنت شروع کنید.
3. در صورت نیاز، از بتونه سازگار برای پرکردن شیارها استفاده کنید.
4. یک لایه آستر آزمایشی بزنید.
5. عیبها را زیر نور مایل بررسی و اصلاح کنید.
6. پس از رسیدن سطح به کیفیت مطلوب، رنگ اصلی را اجرا کنید.
آستر پرکننده برای ناهمواریهای بسیار ریز مفید است، اما نمیتواند موجهای عمیق یا خطوط برجسته بزرگ را بدون ایجاد ضخامت زیاد اصلاح کند.
نکته درباره جنس فیلامنت
-
PLA: معمولاً سنبادهکاری و رنگآمیزی آن امکانپذیر است، ولی گرما و بعضی حلالها میتوانند به قطعه آسیب بزنند.
-
PETG: ممکن است سنبادهکاری آن دشوارتر باشد و انتخاب آستر مناسب اهمیت بیشتری پیدا کند.
-
ABS: قابلیت پرداخت و برخی روشهای اصلاح سطح را دارد، اما بخارات حاصل از روشهای حلالی و حرارتی باید جدی گرفته شوند.
هر روش شیمیایی یا حرارتی باید با توجه به جنس دقیق قطعه و دستورالعمل ایمنی ماده انتخاب شود.
۱۱-۲. آمادهسازی قطعات رزینی
رزینهای چاپ نوری، پس از چاپ به شستوشو و در بسیاری از سامانهها به پخت نهایی طبق دستور سازنده نیاز دارند.
-
ساپورتها را با توجه به روش ساخت و احتمال آسیب به جزئیات حذف کنید.
-
باقیمانده رزین را با روش توصیهشده سازنده پاک کنید.
-
قطعه را به میزان لازم پخت کنید؛ پخت بیش از حد نیز ممکن است خواص بعضی رزینها را تغییر دهد.
-
پیش از سنبادهکاری، از سختشدن کافی سطح اطمینان حاصل کنید.
-
گردوغبار سنبادهکاری رزین را استنشاق نکنید و از کنترل گردوغبار و تجهیزات حفاظتی مناسب استفاده کنید.
رزین مایع پختنشده میتواند برای پوست حساسیتزا باشد. تماس مستقیم با آن را به حداقل برسانید و برای تمیزکردن پوست از حلال استفاده نکنید؛ در صورت تماس، مطابق برگه ایمنی ماده و دستورالعمل سازنده عمل کنید.
۱۱-۳. تولید بدنه صاف برای ماکتهای تجاری
اگر ماکت قرار است بهصورت محصول قابل فروش عرضه شود، بهتر است کیفیت سطح در مرحله طراحی و چاپ کنترل شود، نه اینکه تمام اصلاحات به رنگآمیزی موکول شوند.
برای کاهش خطوط لایه:
-
ارتفاع لایه چاپ را با توجه به مقیاس و جزئیات انتخاب کنید.
-
جهتگیری قطعه را بهگونهای تنظیم کنید که آثار ساپورت روی سطوح نمایان کمتر شود.
-
در صورت امکان، بخشهای بسیار ظریف را جداگانه تولید کنید.
-
ضخامت دیواره و کیفیت مش را پیش از چاپ بررسی کنید.
-
نمونه رنگآمیزیشده را بهعنوان معیار کنترل کیفیت نگه دارید.
نکته اقتصادی: هر دقیقهای که در مرحله طراحی و چاپ برای بهبود سطح صرف میشود، ممکن است چند برابر زمان سنبادهکاری و بتونهکاری بعدی را کاهش دهد.
فصل دوازدهم ـ طراحی محیط کار و اصول ایمنی
رنگآمیزی حرفهای فقط به خرید ایربراش خوب محدود نمیشود. محیط کار باید از نظر تهویه، کنترل گردوغبار، نور، نگهداری مواد و حفاظت فردی مناسب باشد.


9
۱۲-۱. بخشهای پیشنهادی کارگاه

۱. میز مونتاژ و پرداخت
برای برش، سنبادهکاری، مونتاژ و بتونهکاری. بهتر است از محل اختلاط رنگ و پاشش جدا باشد تا گردوغبار روی رنگ خیس ننشیند.
۲. ایستگاه رنگآمیزی
دارای مکش موضعی مناسب، سطح قابل تمیزکاری و فضای کافی برای چرخاندن قطعه. هوای آلوده باید به محل امن تخلیه شود، نه به فضای اشغالشده مجاور.

۳. محل نگهداری مواد
دور از منابع اشتعال، با ظروف بسته و برچسبدار. مواد ناسازگار نباید بدون بررسی دستورالعمل ایمنی در کنار یکدیگر ذخیره شوند.

۴. ایستگاه بازرسی و مونتاژ نهایی
با نور مناسب برای تشخیص ناهمواری، گردوغبار، نقرهایشدن دیکال و ایرادهای براقیت.
۱۲-۲. تهویه؛ مهمترین بخش کارگاه رنگ
در پاشش رنگ، دو گروه آلودگی مهم وجود دارد:
-
مه رنگ (Paint Mist): ذرات ریز رنگ که در هوا معلق میشوند.
-
بخار حلال (Solvent Vapour): ترکیبات فرّاری که هنگام استفاده و خشکشدن برخی رنگها وارد هوا میشوند.
یک پنکه معمولی که هوای آلوده را در اتاق جابهجا میکند، جایگزین تهویه موضعی نیست. سامانه مکش باید برای نوع ماده و حجم کار طراحی شده باشد، ذرات رنگ را کنترل کند و هوای آلوده را به محل امن منتقل کند.
در صورت استفاده از حلالهای قابلاشتعال، تجهیزات الکتریکی، فن، روشنایی و سایر اجزا نیز باید متناسب با خطر آتشسوزی انتخاب شوند. فیلتر معمولی گردوغبار لزوماً بخارات آلی را حذف نمیکند.
راهنماهای ایمنی رنگپاشی بر کنترل آلودگی در مبدأ، تهویه موضعی، ارزیابی خطر مواد و انتخاب صحیح تجهیزات حفاظتی تأکید دارند.
۱۲-۳. ماسک تنفسی و تجهیزات حفاظت فردی
وسایل حفاظتی باید بر اساس برگه اطلاعات ایمنی (SDS)، نوع رنگ، شیوه پاشش و ارزیابی خطر انتخاب شوند.
-
عینک ایمنی مناسب برای جلوگیری از پاشش به چشم
-
دستکش مقاوم در برابر ماده مورد استفاده
-
لباس کار مناسب برای جلوگیری از آلودگی پوست و لباس شخصی
-
حفاظت تنفسی مناسب برای ذرات و بخارات، بر اساس نوع آلاینده و شرایط محیط
نکته بسیار مهم: ماسک گردوغبار ساده، ماسک جراحی و بسیاری از ماسکهای عمومی برای حفاظت در برابر بخارات حلال طراحی نشدهاند. همچنین ماسک دارای فیلتر بخارات آلی بهتنهایی همه خطرات رنگپاشی را پوشش نمیدهد.
در رنگهای دو جزئی حاوی ایزوسیانات، پاشش میتواند نیازمند کابین تخصصی و تجهیزات تنفسی هوارسان باشد. این پوششها برای استفاده در محیط خانگی یا کارگاه فاقد امکانات کنترل مه پاشش مناسب نیستند.
۱۲-۴. خطر آتشسوزی و نگهداری مواد
بسیاری از حلالهای رنگ قابلاشتعالاند. بنابراین:
-
از شعله باز، سیگار و منابع جرقه در محدوده کار با حلالها دوری کنید.
-
مواد را در ظروف مناسب و دربسته نگه دارید.
-
پارچههای آغشته به حلال را رها نکنید؛ آنها را طبق دستورالعمل ایمنی و مقررات محلی جمعآوری کنید.
-
مواد و پسماندهای رنگ را در فاضلاب یا محیط رها نکنید.
-
هنگام اختلاط رنگ، تهویه و دسترسی به تجهیزات اضطراری را حفظ کنید.
۱۲-۵. کنترل دما، رطوبت و گردوغبار
دمای محیط و رطوبت نسبی میتوانند بر تبخیر حلال، تشکیل فیلم، براقیت و زمان خشکشدن اثر بگذارند. دمای بسیار پایین یا بالا، رطوبت نامناسب و جریان هوای آلوده ممکن است موجب افت کیفیت شوند.
بهجای تعیین یک دمای ثابت برای همه رنگها، محدوده درجشده در برگه فنی محصول را رعایت کنید. محیط باید تمیز، دارای نور کافی و به دور از جریان مستقیم گردوغبار باشد.
فصل سیزدهم ـ عیبیابی مشکلات رایج رنگآمیزی
این جدول برای زمانی است که نتیجه کار مطابق انتظار نیست و باید علت را از روی نشانهها پیدا کنید.


8
|
مشکل |
علتهای محتمل |
روش اصلاح |
|---|---|---|
|
پوستپرتقالی |
ویسکوزیته بالا، اتمیزهشدن نامناسب، خشکشدن سریع قطرات |
تنظیم رنگ و فشار طبق مشخصات ابزار، آزمایش فاصله پاشش |
|
شرهکردن رنگ |
لایه بیش از حد خیس، حرکت آهسته یا فاصله کم |
کاهش مقدار رنگ در هر عبور و اجرای لایههای کنترلشده |
|
سطح زبر و پودری |
خشکشدن قطرات در هوا، فاصله زیاد یا فشار نامناسب |
تنظیم فاصله و فشار و بررسی رقیقکننده |
|
چسبندگی ضعیف |
چربی، گردوغبار، آستر نامناسب یا سطح ناسازگار |
پاکسازی، اصلاح زیرسازی و آزمون آستر مناسب |
|
بلندشدن رنگ با نوار |
خشکنشدن کافی، چسب قوی یا ضعف اتصال لایه |
آزمون نوار، افزایش زمان رسیدن رنگ و کاهش نیروی جداسازی |
|
سفیدک دیکال |
هوای محبوس زیر فیلم |
سطح صافتر، محلول مناسب و اجرای دقیق دیکال |
|
ترک یا چروک |
ناسازگاری شیمیایی یا ضخامت زیاد |
توقف کار، بررسی مواد و آزمون سازگاری |
|
گرفتگی ایربراش |
رنگ خشکشده، ذرات درشت یا رقیقسازی نامناسب |
نظافت مجاز، صافکردن رنگ در صورت توصیه سازنده و بررسی نازل |
|
گردوغبار روی رنگ خیس |
محیط آلوده، لباس یا ابزار پرگردوغبار |
بهبود نظافت و جداسازی محل سنبادهکاری از رنگآمیزی |
|
پوشانندگی ضعیف |
رنگدانه کم، زمینه نامناسب یا لایههای ناکافی |
انتخاب آستر مناسب و افزایش تعداد لایههای نازک |
۱۳-۱. اگر رنگ روی قطعه چاپ سهبعدی چروک شد چه کنیم؟
ابتدا مشخص کنید چروکشدن مربوط به خود قطعه است یا لایه رنگ.
-
اگر لایه رنگ جمع شده است، احتمال ناسازگاری حلال یا زمان ناکافی خشکشدن رنگ زیرین وجود دارد.
-
اگر بدنه تغییر شکل داده است، احتمال تأثیر حرارت یا ماده شیمیایی بر جنس قطعه را بررسی کنید.
-
اگر سطح فقط ناهموار است، ممکن است مشکل از خطوط لایه چاپ، بتونه یا سنبادهکاری باشد.
تا مشخصشدن علت، از اجرای لایههای بیشتر خودداری کنید. گاهی لازم است پوشش معیوب پس از رسیدن به شرایط ایمن، برداشته شود و فرایند با مواد سازگار تکرار گردد.
۱۳-۲. چرا رنگ از ایربراش نمیآید؟
موارد زیر را بهترتیب بررسی کنید:
1. آیا هوا از ابزار خارج میشود؟
2. آیا رنگ در مخزن یا مسیر تغذیه جریان دارد؟
3. آیا سوزن و نازل مسدود شدهاند؟
4. آیا رقیقکننده و رنگ با یکدیگر سازگارند؟
5. آیا فشار و تنظیمات در محدوده مجاز ابزار قرار دارند؟
6. آیا سوزن آسیب دیده یا نازل درست نصب شده است؟
برای بازکردن انسداد، ابزار را با فشار یا حلال نامناسب دستکاری نکنید؛ این کار ممکن است به نازل، سوزن یا واشرها آسیب بزند.
فصل چهاردهم ـ انتخاب روش مناسب برای پروژههای مختلف
تا اینجا خانوادههای رنگ، ابزار پاشش، آمادهسازی سطح و تکنیکهای تکمیلی بررسی شدند. اکنون میتوان بر اساس نوع پروژه، یک سیستم رنگآمیزی عملی انتخاب کرد.
۱۴-۱. مقایسه روشهای پیشنهادی

ماکت هواپیمای نظامی ۱:۷۲ یا ۱:۴۸
-
آستر مناسب و رنگ اکریلیک یا لاکر مخصوص ماکت
-
ایربراش دوکاره با نازل حدود ۰٫۳ میلیمتر
-
ماسکهکردن دقیق یا شابلون برای استتار
-
دیکال، شستوشوی خطوط پنل و کیلیرکوت متناسب با نمونه واقعی
هدف: حفظ جزئیات ظریف، مرزبندی تمیز و ایجاد جلوه واقعگرایانه.

ماکت هواپیمای مسافربری ۱:۱۰۰ یا ۱:۲۰۰
-
آستر مناسب و رنگ سفید با پوشانندگی خوب
-
ایربراش برای بدنههای کوچکتر و پیستوله مینیاتوری برای سطوح بزرگتر
-
ماسکهکردن دقیق نوارها و بخشهای رنگی
-
سطح براق سازگار برای دیکال و کیلیرکوت نهایی در صورت نیاز
هدف: بدنه صاف، سفید یکدست، نوشتههای خوانا و خطوط رنگی دقیق.

ماکت چاپ سهبعدی بزرگ
-
اصلاح هندسی و سنبادهکاری پیش از رنگ
-
بتونه و آستر متناسب با جنس فیلامنت یا رزین
-
پیستوله مینیاتوری برای پوشش یکنواختتر سطوح بزرگ
-
ایربراش برای خطوط ظریف، سایهزنی و جزئیات
هدف: کاهش خطوط چاپ، کنترل ضخامت و افزایش کیفیت محصول نهایی.

ماکت خودرو با براقیت بالا
-
زیرسازی بسیار صاف و آستر مناسب
-
رنگ بدنه سازگار با جنس قطعه
-
کیلیرکوت مناسب و پرداخت نهایی پس از پخت کافی
-
پولیش کنترلشده در صورت سازگاری با پوشش
هدف: سطح هموار و بازتاب نور یکنواخت، بدون شره یا پوستپرتقالی.
۱۴-۲. ابزار و مواد موردنیاز برای یک کارگاه ماکتسازی
برای شروع حرفهای، خرید همه تجهیزات گرانقیمت از ابتدا ضروری نیست. بهتر است ابزارهای اصلی را بر اساس نیاز واقعی پروژهها تهیه کنید.
چکلیست خرید تجهیزات
0 از 10
کپی چکلیستشروع مجدد
۱۴-۳. برنامه پیشنهادی تمرین برای یادگیری رنگآمیزی
برای رسیدن به کیفیت پایدار، تمرین روی قطعات آزمایشی بسیار مفیدتر از آزمایش مواد روی ماکت اصلی است.
-
تمرین اول ـ کنترل پاشش: روی کارت آزمایش، خطوط باریک، نقاط و پوشش یکنواخت ایجاد کنید. فشار و فاصله را تغییر دهید و نتیجه را ثبت کنید.
-
تمرین دوم ـ آمادهسازی سطح: یک قطعه چاپ سهبعدی را سنباده بزنید، بتونه کنید، آستر بزنید و زیر نور مایل بازرسی کنید.
-
تمرین سوم ـ ماسکهکردن: دو یا سه رنگ را با مرز مستقیم و منحنی اجرا کنید. کیفیت لبهها را بررسی کنید.
-
تمرین چهارم ـ دیکال: دیکال را روی سطح مات و براق آزمایش کنید و تفاوت نقرهایشدن را مشاهده کنید.
-
تمرین پنجم ـ کیلیرکوت: روی نمونههایی با پوشش براق، نیمهمات و مات کار کنید و تفاوت بازتاب نور و حفظ جزئیات را مقایسه کنید.
فصل پانزدهم ـ نتیجهگیری و منابع مطالعاتی
۱۵-۱. نتیجهگیری
رنگآمیزی ماکت یک فرایند مهندسیشده است که در آن کیفیت نهایی از ترکیب آمادهسازی سطح، انتخاب مواد سازگار، اجرای کنترلشده پوشش و رعایت اصول ایمنی به دست میآید.
هیچ رنگی برای همه پروژهها بهترین نیست. رنگ اکریلیک آبپایه میتواند برای بسیاری از کاربردهای عمومی انتخاب مناسبی باشد؛ لاکر در برخی سیستمها پوششی نازک و ظریف فراهم میکند؛ رنگهای مینای مدلسازی برای جزئیات و کهنهکاری مفیدند؛ و کیلیرکوت مناسب میتواند ظاهر نهایی و محافظت سطح را بهبود دهد. در مقابل، استفاده از رنگ فوری، پوشش خودرویی یا رنگ دو جزئی بدون شناخت شیمی محصول و شرایط ایمنی ممکن است به قطعه یا سلامت فرد آسیب بزند.
برای ماکتهای چاپ سهبعدی، کیفیت طراحی و پرداخت پیش از رنگ اهمیت ویژهای دارد. برای ماکتهای هواپیما، ماسکهکردن دقیق، حفظ خطوط پنل، انتخاب براقیت متناسب با نمونه واقعی و اجرای درست دیکال، نقش تعیینکنندهای در کیفیت بصری دارند.
در نهایت، اصل اساسی رنگآمیزی حرفهای این است که هر لایه باید هدف مشخصی داشته باشد، با لایه زیرین سازگار باشد و پیش از اجرای مرحله بعد به شرایط مناسب رسیده باشد. اجرای لایههای بیشتر، بهخودیخود به معنای کیفیت بالاتر نیست.
۱۵-۲. منابع پیشنهادی برای مطالعه بیشتر
منابع زیر برای تکمیل دانش نظری و مشاهده روشهای اجرایی مناسباند. در انتخاب مواد واقعی، همیشه برگه فنی و اطلاعات ایمنی همان محصول را نیز مطالعه کنید.

۱. راهنمای رسمی مدلسازی Tamiya
آموزش آمادهسازی، آستر، ماسکهکردن، رنگآمیزی با قلممو و ایربراش، دیکال و پرداخت براق.
منبع تخصصی مدلسازی
۲. Scale Modelling Now ـ راهنمای رنگآمیزی ماکت
بررسی انتخاب رنگهای اکریلیک، مینا و لاکر و آموزش تکنیکهای رنگآمیزی و ایربراش.

۳. Canadian Centre for Occupational Health and Safety
راهنمای ارزیابی خطرات رنگپاشی، تهویه، تجهیزات حفاظتی و اقدامات پیش از شروع کار.

۴. Health and Safety Executive ـ ایمنی رنگهای ایزوسیاناتی
الزامات کنترل پاشش، تهویه و حفاظت تنفسی هنگام استفاده از رنگهای حاوی ایزوسیانات.

۵. برگه فنی و اطلاعات ایمنی سازنده رنگ (TDS و SDS)
برای هر محصول، منبع اصلی اطلاعات مربوط به نسبت اختلاط، رقیقکننده، زمان خشکشدن، محدوده دمایی، سازگاری مواد و تجهیزات حفاظتی است.
این اسناد را از تولیدکننده یا تأمینکننده همان رنگ دریافت کنید.
واژهنامه تخصصی
|
اصطلاح |
معادل فارسی و تعریف |
|---|---|
|
Primer |
آستر؛ لایه زیرین برای بهبود چسبندگی یا آمادهسازی سطح |
|
Binder |
رزین یا ماده چسباننده تشکیلدهنده فیلم رنگ |
|
Thinner / Reducer |
رقیقکننده سازگار برای تنظیم ویسکوزیته |
|
Airbrush |
ایربراش؛ ابزار پاشش ظریف با هوای فشرده |
|
Spray Gun |
پیستوله؛ ابزار پاشش رنگ با حجم معمولاً بیشتر |
|
Masking |
ماسکهکردن برای حفاظت از نواحی یا ایجاد مرز رنگ |
|
Decal |
دیکال؛ حامل نازک نوشتهها و علائم قابل انتقال |
|
Clear Coat |
کیلیرکوت؛ پوشش شفاف محافظ یا تنظیمکننده جلوه نهایی |
|
Gloss |
براق |
|
Satin / Semi-gloss |
ساتن یا نیمهمات |
|
Matte |
مات |
|
Curing |
پخت یا رسیدن پوشش به خواص نهایی |
|
Silvering |
سفیدک یا نقرهایشدن فیلم شفاف دیکال بر اثر هوای محبوس یا تماس نامناسب |
|
HVLP |
سامانه پاشش با حجم هوای زیاد و فشار پایینتر در ناحیه پاشش |
|
TDS |
برگه مشخصات فنی محصول |
|
SDS |
برگه اطلاعات ایمنی ماده |